Del torno al horno: cómo se trabaja la arcilla en un taller de cerámica
Zivive reúne material escrito sobre el trabajo cotidiano con barro: qué cambia cuando una pieza se levanta en el torno en lugar de modelarse a mano, cuánto tarda realmente en secar, qué ocurre en cada una de las dos cocciones y por qué el mismo esmalte puede salir mate en un horno y brillante en otro.
Nota de la imagen
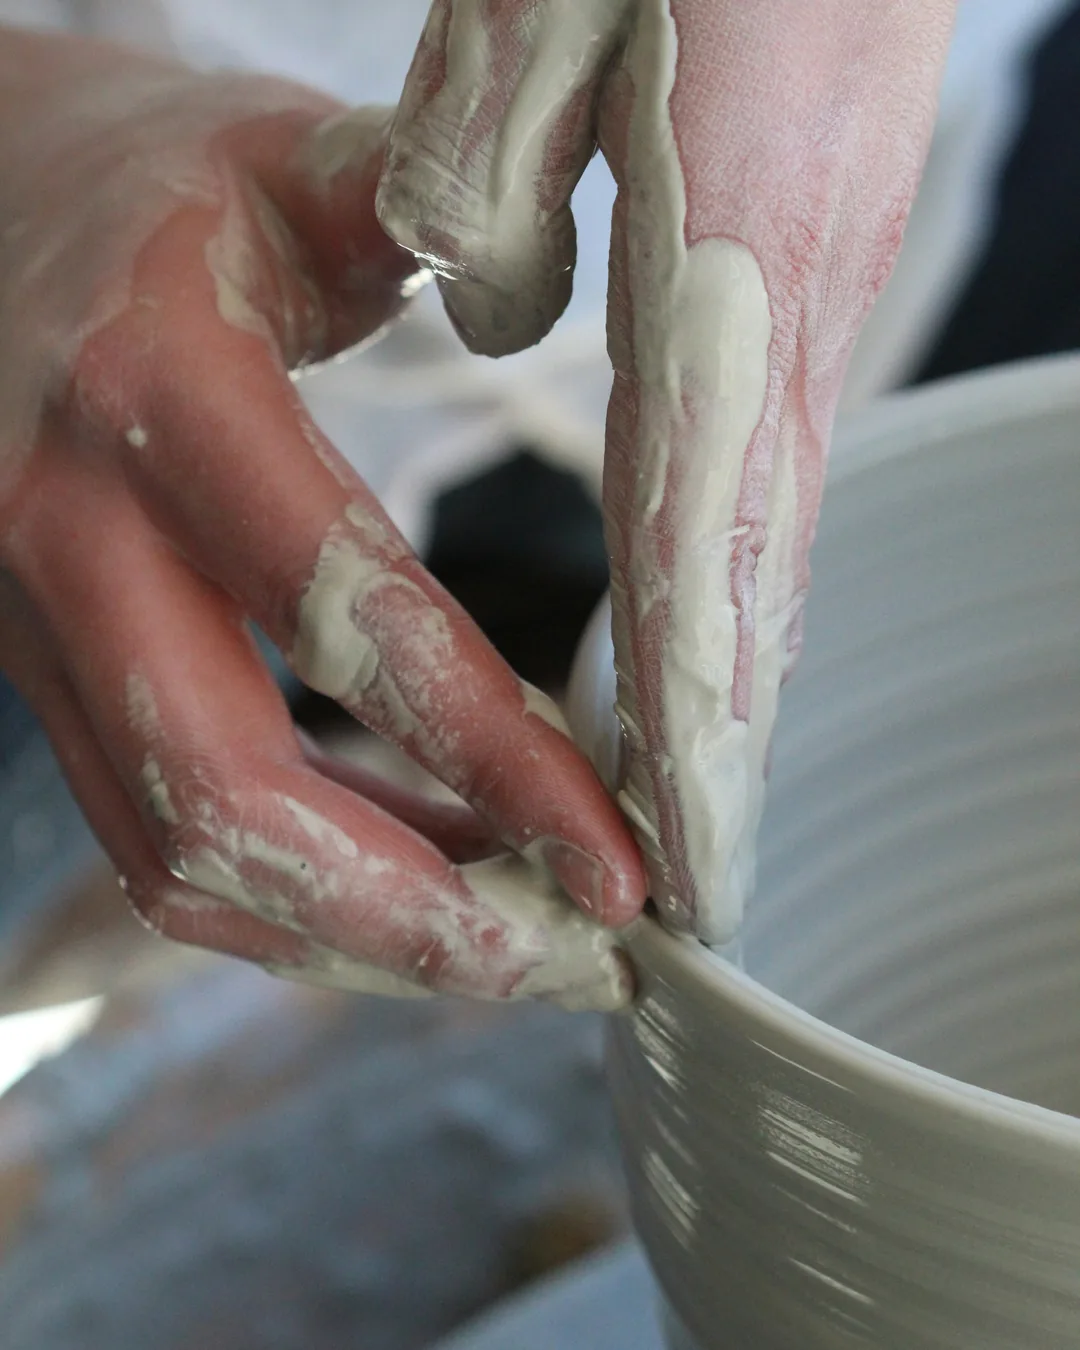
El borde es lo último que se afina y lo primero que avisa. Cuando los dedos notan que la pared adelgaza de forma desigual, la pieza está pidiendo menos agua y menos vueltas, no más fuerza. Imagen editorial de taller, sin relación con ninguna persona o actividad concreta.
Sección 01Dos maneras de dar forma: torno y modelado a mano
La diferencia entre tornear y modelar no está solo en la herramienta, sino en qué mueve el barro. En el torno la pieza gira y el movimiento continuo hace el trabajo: las manos se limitan a sujetar, a mantener la presión constante y a decidir dónde sube la pared. En el modelado a mano el barro se desplaza únicamente donde se aprieta, y eso permite formas que un torno nunca daría, pero obliga a construir la pieza por partes y a vigilar que todas tengan la misma humedad.
El torno
El proceso tiene un orden fijo: centrar, abrir el fondo, subir la pared en varias pasadas y afinar el perfil. Centrar es la parte que más tiempo consume al principio y la que menos se parece a lo que se ve desde fuera; si el barro no queda quieto en el eje, todo lo demás se descontrola. Cada pasada adelgaza la pared un poco, y el agua que lubrica la mano también ablanda el barro, así que una pieza que se trabaja demasiado tiempo acaba colapsando por exceso de humedad y no por falta de técnica.
Cuando la pieza alcanza dureza de cuero se vuelve a poner en el torno, boca abajo, para tornear el pie: se retira el barro sobrante del fondo y se define el perfil inferior. Ese segundo paso es el que da a una pieza torneada su peso equilibrado.
Las técnicas a mano
Tres procedimientos cubren casi todo lo que se hace sin torno. El pellizco parte de una bola que se abre con el pulgar y se adelgaza girándola en la palma; sirve para cuencos pequeños y es la forma más directa de entender cómo responde el material. Los churros permiten levantar volúmenes altos o asimétricos apilando rollos y soldándolos por dentro y por fuera. Las planchas, extendidas con rodillo o laminadora y cortadas con plantilla, dan piezas de paredes rectas: bandejas, cajas, formas geométricas.
El modelado a mano tolera interrupciones mejor que el torno. Una pieza de churros puede avanzar a lo largo de varias sesiones si se cubre bien entre una y otra, mientras que en el torno la pieza se resuelve casi siempre de una sentada.
En qué se diferencian
- Torno
- Simetría de revolución
- Mano
- Forma libre
- Agua
- Mucha / poca
- Ritmo
- Una sesión / varias
Sección 02Loza, gres, porcelana y chamota: qué se elige y por qué
«Cerámica» es el término general: cualquier pasta de arcilla que se endurece por cocción. Dentro de esa familia, lo que separa a unas pastas de otras es la temperatura a la que maduran y el grado de vitrificación que alcanzan.
La loza cuece a temperatura baja y, después de la primera cocción, sigue siendo porosa: el cuerpo absorbe agua y necesita el esmalte para quedar estanco. Da colores vivos porque muchos pigmentos no resisten temperaturas altas, y por eso domina en la cerámica tradicional pintada de varias zonas de España, como Manises, Talavera de la Reina o Agost.
El gres cuece alto, vitrifica y queda prácticamente impermeable incluso sin esmalte. Es la pasta más habitual en los talleres abiertos actuales: aguanta bien el uso diario, no se astilla con facilidad y su paleta tiende a los tonos térreos.
La porcelana se hace principalmente con caolín, cuece aún más alto y puede llegar a ser translúcida en paredes finas. También es la más exigente: tiene menos plasticidad en el torno, se deforma con facilidad en el horno y perdona pocos errores de secado.
La chamota no es una arcilla distinta, sino arcilla ya cocida y molida que se añade a la pasta. Reduce la contracción, mejora la resistencia al choque térmico y sujeta las paredes de piezas grandes. A cambio deja una superficie áspera que raspa las manos en el torno, así que se reserva sobre todo para escultura, piezas de gran formato y construcción con planchas.
Conviene recordar un dato que afecta a todo lo demás: entre la pieza recién hecha y la pieza cocida hay una contracción aproximada de un diez a un catorce por ciento, según la pasta. Quien mide un plato en húmedo debe contar con que saldrá sensiblemente más pequeño.
Rangos de maduración
- Loza
- 1000–1100 °C
- Gres
- 1220–1280 °C
- Porcelana
- 1280–1400 °C
- Contracción
- 10–14 %
Los valores dependen de cada pasta comercial; la ficha técnica del proveedor manda siempre sobre la regla general.
Sección 03El secado, la etapa en la que se pierden más piezas
Entre el modelado y el horno hay una fase sin actividad visible que decide cuántas piezas llegan enteras. El barro pasa por tres estados reconocibles. Húmedo o plástico: se deforma al cogerlo. Dureza de cuero: mantiene la forma, todavía se puede cortar, pulir, añadir asas y tornear el pie. Seco, también llamado crudo: color claro, tacto frío y ninguna flexibilidad; en ese punto la pieza es extremadamente frágil y ya no admite correcciones.
Casi todas las grietas de secado tienen el mismo origen: partes de la pieza que pierden agua más deprisa que otras. Los bordes, las asas y las zonas finas secan antes que un fondo grueso, se contraen antes y tiran del resto. Por eso las asas se agrietan en la unión, por eso aparecen grietas en forma de ese en el fondo de las piezas torneadas y por eso un plato dejado al sol se levanta por los bordes.
La solución no es secar despacio en general, sino secar de forma uniforme. Cubrir con plástico fino las zonas que van por delante, dejar respirar las que van por detrás y dar la vuelta a las piezas planas suele bastar.
Comprobaciones antes de llevar una pieza al horno
- Apoyar el dorso de la mano en la pared: si está fría, todavía hay agua evaporándose dentro.
- Comparar el color del fondo con el del borde; una zona más oscura sigue húmeda.
- Revisar las uniones de asas, picos y añadidos con la yema del dedo, buscando líneas abiertas.
- Girar los platos y las bandejas cada día para que las dos caras pierdan agua al mismo ritmo.
- Mantener las piezas lejos de corrientes directas, radiadores y sol de ventana.
- Contar entre una y dos semanas para piezas normales, y más para paredes gruesas o esculturas.
Una pieza que parece seca en superficie puede conservar agua en el interior de una base gruesa. Esa agua se convierte en vapor durante la subida del horno y es la causa más frecuente de las roturas que aparecen ya cocidas.
Estados del barro
- Plástico
- Se modela
- Cuero
- Se corta y se pule
- Seco
- Solo se cuece
Sección 04La primera cocción: el bizcocho
La primera cocción transforma el barro seco en un material nuevo. A partir de cierta temperatura el agua que forma parte de la estructura química de la arcilla se pierde de manera irreversible y la pieza deja de ser reciclable: ya no se puede volver a mojar y reutilizar. Lo que sale del horno es una pieza porosa, ligera, resistente al manejo y capaz de absorber el esmalte.
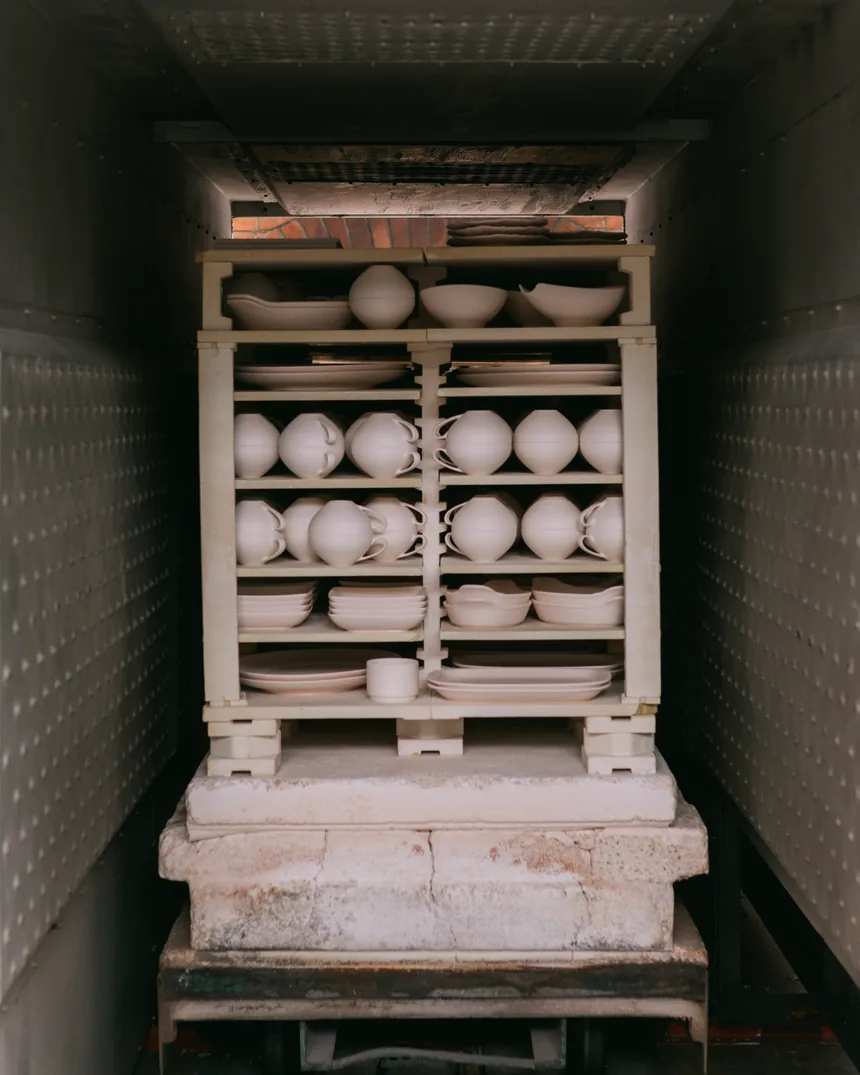
Para esta cocción las piezas pueden tocarse e incluso encajarse unas dentro de otras, porque no llevan esmalte que las pegue. El horno se carga aprovechando el espacio al máximo, con las paredes más gruesas abajo y las formas delicadas donde no reciban peso.
Qué ocurre durante la subida
Hasta unos 200 °C se evapora el agua que quedaba en los poros, y por eso el primer tramo se hace despacio y con el horno ventilado. Entre 300 y 800 °C arde la materia orgánica presente en la pasta; si esa fase va demasiado rápida, quedan restos de carbono en el interior que después provocan burbujas bajo el esmalte. Alrededor de 573 °C la sílice cambia de estructura cristalina con un ligero cambio de volumen, un momento en el que no conviene acelerar ni enfriar bruscamente.
La temperatura final habitual está entre 950 y 1000 °C. Es deliberadamente inferior a la de maduración de la pasta: interesa que la pieza siga siendo porosa para que absorba el esmalte por capilaridad. Un bizcocho demasiado alto deja una superficie que apenas retiene esmalte y complica todo el paso siguiente.
Entre subida, mantenimiento y enfriamiento, una cocción de bizcocho ocupa el día entero y buena parte del siguiente. El horno no se abre hasta que baja de unos 100 °C, y conviene no tener prisa: la mayoría de las grietas por choque térmico se producen al abrir antes de tiempo.
Antes de cargar
- Comprobar que ninguna pieza conserva humedad en las zonas gruesas.
- Retirar las rebabas y los restos de barro seco que puedan desprenderse durante la subida.
- Colocar los soportes de forma que las placas queden alineadas en la misma vertical.
- Dejar aire alrededor de las resistencias y no apoyar nada contra la pared del horno.
- Anotar qué piezas entran, sobre todo cuando el horno se comparte con otras personas.
Sección 05Esmaltes: preparación, densidad y aplicación
Un esmalte es vidrio que se forma sobre la pieza durante la segunda cocción. Sus tres componentes básicos cumplen funciones distintas: la sílice aporta el vidrio, el fundente rebaja la temperatura a la que ese vidrio se forma y la alúmina lo mantiene en su sitio para que no escurra. Los óxidos colorantes y los opacificantes se añaden sobre esa base y explican por qué un mismo esmalte da resultados diferentes según la pasta que tenga debajo.
La mezcla
El esmalte llega en polvo y se mezcla con agua. La proporción no se decide a ojo: lo que importa es la densidad de la suspensión, habitualmente entre 1,4 y 1,5 gramos por centímetro cúbico, medida con un densímetro o pesando un volumen conocido. Un esmalte demasiado líquido deja una capa insuficiente y sale seco o transparente donde no debería; demasiado espeso, se agrieta al secar y se desprende en el horno formando calvas.
Después de mezclar conviene tamizar para deshacer los grumos y remover cada vez antes de usar, porque los componentes pesados se depositan en el fondo del cubo en pocos minutos.
Formas de aplicarlo
La inmersión es la más rápida y la más regular: la pieza se sumerge unos segundos y la porosidad del bizcocho hace el resto. El vertido sirve para interiores de jarras y botellas. El pincel exige dos o tres capas cruzadas y deja marcas si se insiste sobre una zona ya seca. La pistola da capas muy finas y controladas, pero necesita cabina de extracción y protección respiratoria.
En cualquiera de los casos, la base de la pieza se limpia con una esponja húmeda antes de cocer, o se protege con cera antes de esmaltar. El esmalte que toque la placa se funde contra ella y la pieza queda pegada.
Errores frecuentes y qué los provoca
- Capa recogida en islas: exceso de grosor, polvo o grasa de los dedos sobre el bizcocho.
- Burbujas y pinchazos: materia orgánica mal quemada en la primera cocción o subida demasiado rápida en la segunda.
- Zonas secas y ásperas: densidad baja o tiempo de inmersión insuficiente.
- Escurrido hacia el pie: esmalte aplicado demasiado cerca de la base o fundente en exceso.
- Craquelado: diferencia de dilatación entre esmalte y pasta, a veces buscada como acabado.
Las pruebas en probetas pequeñas, cocidas con la misma pasta y en el mismo programa, son el único modo fiable de saber qué hará un esmalte. Un catálogo propio de probetas ahorra muchas piezas perdidas.
Referencias de trabajo
- Densidad
- 1,40–1,50 g/cm³
- Inmersión
- 3–5 segundos
- Pincel
- 2–3 capas
- Pie libre
- 3–5 mm
Sección 06La segunda cocción y el horno por dentro
En la cocción de esmalte la pieza alcanza la temperatura de maduración de su pasta. El cuerpo vitrifica, el esmalte funde y ambos quedan unidos en una capa continua. Es la cocción que define el color final y la que menos margen deja: a partir de aquí no hay correcciones posibles, salvo volver a esmaltar y recocer, con resultados poco previsibles.
Qué hay dentro del horno
Un horno eléctrico de taller es una caja de ladrillo refractario ligero con resistencias alojadas en ranuras de las paredes. Dentro se monta una estructura de placas refractarias sostenidas por soportes cilíndricos, y en cada nivel se colocan las piezas. Las placas suelen llevar una capa de papilla de alúmina en la cara superior: si un esmalte escurre, cae sobre esa capa y no sobre la placa. Un termopar mide la temperatura y la envía al programador, que es donde se definen las rampas.
Rampas, mantenimiento y conos
Un programa de cocción no es una sola cifra. Se compone de tramos con velocidad en grados por hora, una temperatura final y, con frecuencia, un tiempo de mantenimiento en esa temperatura para que el esmalte termine de fundir y se cierren los pinchazos. El enfriamiento también forma parte del programa: algunos esmaltes mates desarrollan su textura precisamente durante una bajada lenta.
Junto a las piezas se colocan conos pirométricos, pequeños triángulos de material calibrado que se doblan cuando se ha alcanzado una combinación determinada de temperatura y tiempo. Esa combinación se llama trabajo térmico y explica una situación habitual: dos hornos que marcan la misma temperatura final pueden dar resultados distintos si uno sube mucho más deprisa que el otro.
Atmósfera
Los hornos eléctricos cuecen en oxidación, con aire en abundancia. Los hornos de gas permiten reducir el oxígeno disponible en determinados tramos, y esa falta de oxígeno cambia el comportamiento de algunos óxidos: el cobre puede virar a rojo sangre de buey y el hierro dar los verdes grises de los celadones. La mayoría de los talleres urbanos trabajan con horno eléctrico, así que el repertorio de esmaltes disponible se ajusta a la oxidación.
Partes del horno
- Cámara
- Ladrillo refractario
- Calor
- Resistencias
- Interior
- Placas y soportes
- Control
- Termopar y programador
- Testigo
- Conos pirométricos
Sección 07Cómo se organiza un taller abierto
Un taller abierto es un espacio compartido donde cada persona trabaja en sus propias piezas y el equipamiento pesado —tornos, laminadora, horno, cubos de esmalte— es común. Esa organización explica casi todas sus normas internas, que a primera vista pueden parecer arbitrarias.
La estantería es el centro del sistema. Suele estar dividida por etapas: piezas en proceso, piezas secando, piezas esperando bizcocho, piezas bizcochadas, piezas esperando esmalte y piezas terminadas. Cada balda tiene su ritmo y cada pieza avanza de una a la siguiente. Como las piezas de todo el mundo se parecen bastante entre sí, se marcan por debajo con iniciales o con un sello antes de que sequen.
Las cocciones se hacen por lotes. El horno se enciende cuando hay carga suficiente, porque cocer medio vacío gasta lo mismo que cocer lleno. De ahí viene la espera que sorprende a quien empieza: entre el día que se tornea una taza y el día que se recoge esmaltada suelen pasar de dos a cuatro semanas, sumando secado, bizcocho, esmaltado y segunda cocción.
Rutinas de limpieza
El polvo de arcilla seca contiene sílice y no debe barrerse en seco ni levantarse con aire. Los suelos y las mesas se limpian con agua y fregona o bayeta, y los restos de barro se recogen en un cubo de reciclaje. Ese barro sobrante no se tira: se deja decantar, se seca sobre una superficie absorbente hasta recuperar plasticidad y vuelve a amasarse. Los cubos de esmalte se remueven antes de usarlos y se cierran después, porque el agua se evapora y altera la densidad de toda la mezcla.
Distribución habitual del espacio
- Zona de tornos, con acceso a agua y un cubo de decantación para no atascar el desagüe.
- Mesas de modelado y amasado, normalmente de madera o escayola.
- Estanterías por etapas, a ser posible lejos de ventanas y corrientes.
- Zona de esmaltes, separada del barro húmedo para evitar contaminaciones.
- Área del horno, ventilada y con espacio libre alrededor.
Del torno a la pieza acabada
- Modelado
- 1 sesión
- Secado
- 1–2 semanas
- Bizcocho
- 1–2 días
- Esmaltado
- 1 sesión
- 2.ª cocción
- 1–2 días
Los plazos reales dependen de cuándo se llena el horno de cada taller.
Sección 08La primera sesión: qué ocurre y qué conviene saber antes
Una primera sesión de torno dura habitualmente entre dos y tres horas, y buena parte de ese tiempo se dedica a centrar. Centrar consiste en conseguir que la bola de barro gire sin oscilar, y depende menos de la fuerza que de mantener los brazos apoyados y la presión estable. Es normal repetirlo muchas veces seguidas, y también es normal terminar el día con una pieza o dos, o con ninguna que merezca conservarse. Eso no indica falta de aptitud: indica que el gesto todavía no es automático.
La otra sorpresa habitual es que la pieza no se lleva a casa ese mismo día. Tiene que secar, pasar por la primera cocción, esmaltarse y volver al horno. Quien llega esperando salir con un cuenco terminado se marcha con una fecha aproximada de recogida.
Para llegar preparado
- Ropa que pueda mancharse; el barro sale al lavar, pero deja rastro mientras tanto.
- Uñas cortas: una uña larga marca la pared interior en cuanto se levanta la forma.
- Quitarse anillos y pulseras antes de tocar el barro.
- Recogerse el pelo si es largo, sobre todo al trabajar inclinado sobre el torno.
- Delantal y una toalla propia, aunque muchos talleres las prestan.
- Preguntar dónde se deja la pieza, cómo se marca y cuándo se cuece.
Para quien empieza por el modelado a mano en lugar del torno, el planteamiento cambia: no hay que centrar nada y desde la primera sesión sale una pieza reconocible, aunque las uniones y el secado uniforme exigen la misma atención que en cualquier otro método.
Expectativas realistas
- Duración
- 2–3 horas
- Centrado
- La mayor parte
- Piezas
- Ninguna o pocas
- Recogida
- Semanas después
Qué se publica en Zivive
Zivive es un proyecto informativo dedicado al trabajo con arcilla en taller. El material se organiza siguiendo el orden real del proceso, desde la elección de la pasta hasta la salida del horno, y se escribe pensando en dos situaciones concretas: la de quien se plantea entrar por primera vez en un taller y la de quien ya modela y quiere entender por qué ocurre lo que ocurre.
- Explicaciones por etapas del proceso: formado, secado, bizcocho, esmaltado y cocción final.
- Descripciones comparadas de pastas cerámicas y de las temperaturas a las que maduran.
- Notas sobre defectos habituales y sobre las causas que suelen estar detrás.
- Listas de comprobación para los momentos en los que se pierden piezas.
- Vocabulario de taller explicado en su contexto, sin dar por supuesto el oficio.
El sitio no vende materiales, no organiza cursos ni sesiones y no gestiona reservas. Tampoco recomienda proveedores ni talleres concretos. Las cifras que aparecen son rangos orientativos de uso común; la ficha técnica de cada pasta y de cada esmalte, y las indicaciones del taller donde se trabaje, tienen siempre prioridad sobre cualquier regla general.
Naturaleza del sitio
- Formato
- Material editorial
- Acceso
- Libre, sin registro
- Servicios
- Ninguno
Contacto
El sitio no tiene formularios ni registro de usuarios. Si quieres señalar un error, matizar una explicación técnica o proponer un tema relacionado con el trabajo en taller, puedes escribir a [email protected]. Las correcciones bien fundamentadas se incorporan al material publicado.
Escribir al proyecto
- Proyecto
- Zivive
- Correo
- [email protected]